فارسی
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
از شکل دهی تا بارگیری: شش ایست بازرسی در بازرسی بطری شیشه ای
بطریهای شیشهای ممکن است به روشهایی شکست بخورند که به راحتی از دست میرود. ترک مویی در گردن. تراشه ای در داخل دهان که تنها زمانی قابل رویت می شود که درب دهان نصب شود. درز قالبی که تا زمانی که بطری در مقابل یک جعبه نور قرار گیرد مانند یک سایه به نظر می رسد. عیوبی از این دست میتوانند خط شکلدهی را بدون توجه باقی بگذارند و فقط بعداً در مرحله پر کردن یا بستهبندی آشکار میشوند، زمانی که اصلاح آنها هزینه بیشتری دارد.
آنچه در بین این مراحل وجود دارد یک بازرسی نیست، بلکه دنباله ای از بررسی است که در طول مسیر تولید و بسته بندی قرار می گیرد. هر چک هدف متفاوتی دارد. دنباله زیر منعکس کننده فرآیند بازرسی مورد استفاده در بسته بندی HYT و شیوه های کنترل کیفیت عمومی است که در بین تولید کنندگان ظروف شیشه ای یافت می شود: بازرسی بصری دستی، بازرسی خودکار ماشین، بررسی به کمک نور، تست قدرت و عملکرد، بازرسی قبل از بسته بندی، و بازرسی مجدد کارتن های بسته بندی شده قبل از حمل و نقل.
توالی به اندازه چک های فردی اهمیت دارد. بازرسی های ظاهری و ابعادی در حالی که بطری ها در حال حرکت در تولید هستند انجام می شود. تست قدرت بر روی نمونه ها انجام می شود. دکوراسیون پس از درمان سطح ارزیابی می شود. و بازرسی کارتن پس از بسته بندی بطری ها انجام می شود. یک بطری می تواند یک مرحله را پشت سر بگذارد و مرحله دیگر را خراب کند، بنابراین هیچ بازرسی نباید با این فرض که بررسی بعدی هر نقص از دست رفته را شناسایی کند، حذف شود.
معیارهای پذیرش بخشی ضروری از سیستم کنترل کیفیت هستند. طرفهای درگیر باید در مورد اینکه چه کسی معیارها را تعریف میکند، کدام تلورانسها اعمال میشود و کدام نمونه تایید شده به عنوان مرجع به کار میرود، توافق کنند. برای اکثر پروژه ها، این الزامات باید در مشخصات سفارش قبل از شروع ساخت ابزار و تولید مستند شود. تغییراتی که بعداً ایجاد میشود میتواند هزینههای توسعه را افزایش دهد و بر برنامههای تحویل تأثیر بگذارد.
 1. بازرسی دستی
چشمان آموزش دیده، هنوز در کنار ماشین ها کار می کنند
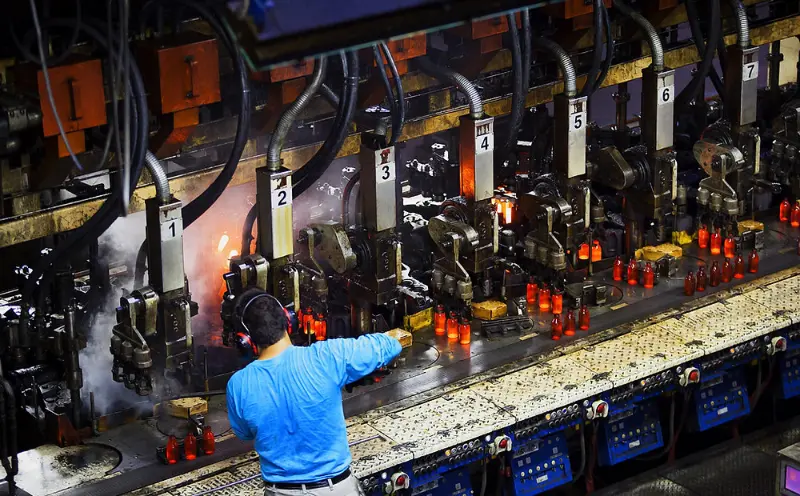
بازرسی دستی بخش مهمی از کنترل کیفیت بطری شیشه ای است. حتی در کارخانههایی که مجهز به سیستمهای بازرسی دوربین و گیجهای لیزری هستند، بازرسان همچنان بطریها را به صورت جداگانه در انتهای نوار نقاله بررسی میکنند. شناسایی برخی عیوب از طریق قوانین تشخیص ثابت دشوار است، از جمله خراش هایی که فقط در زوایای خاص قابل مشاهده هستند، شانه های کمی ناهموار، و درزهای قالب که به طور کامل برداشته نشده اند.
بازرسی بر پنج ناحیه اصلی تمرکز دارد: دهان، گردن، شانه، بدن و پایه. هر ناحیه دارای عیوب بالقوه متفاوتی است. دهان خارج از گرد ممکن است مانع از قرار گرفتن درست بسته شود. یک تراشه در اطراف گردن می تواند در حین پر شدن به شکاف تبدیل شود. یک پایه تغییر شکل ممکن است بطری را روی یک پالت یا در ورودی یک خط پرکننده ناپایدار کند. بازرسان ارزیابی می کنند که آیا هر بطری الزامات فیزیکی و عملکردی تعریف شده در مشخصات آن را برآورده می کند یا خیر.
بازرسی دستی همچنین سطحی از قضاوت را فراهم می کند که تجهیزات خودکار نمی توانند به طور کامل جایگزین شوند. بازرسان باتجربه ای که در طول زمان با طرح های مشابه بطری کار می کنند می توانند تغییرات را قبل از اینکه در آمار رد ظاهر شوند تشخیص دهند. اینها ممکن است شامل تفاوت در انتقال نور از طریق شیشه، تغییرات در ویژگی های حمل و نقل یا تغییرات ظریف در شکل شانه باشد. چنین مشاهداتی ممکن است همیشه در یک برنامه کنترل رسمی ظاهر نشوند، اما می توانند به شناسایی مشکلات در حال توسعه تولید کمک کنند.
این مرحله همچنین به بررسی اینکه آیا مشخصات نوشته شده با ظاهر واقعی بطری های تمام شده مطابقت دارد یا خیر کمک می کند. یک نقاشی می تواند اندازه قابل قبول یک تراشه را تعریف کند، اما نمی تواند به طور کامل نشان دهد که آن تراشه روی یک بطری تمام شده چقدر قابل مشاهده است. بازرسان و مشتریان می توانند با بررسی نمونه های فیزیکی با هم و تایید استانداردهای ظاهری توافق شده، این را به طور موثرتری ارزیابی کنند.
چیزی که می گیرد:عیوب ظاهری و طرز کار قابل مشاهده، بر اساس نمونه تایید شده و مشخصات محصول مورد توافق ارزیابی شده است.
2. بازرسی خودکار ماشین
ثبات در سرعت خط
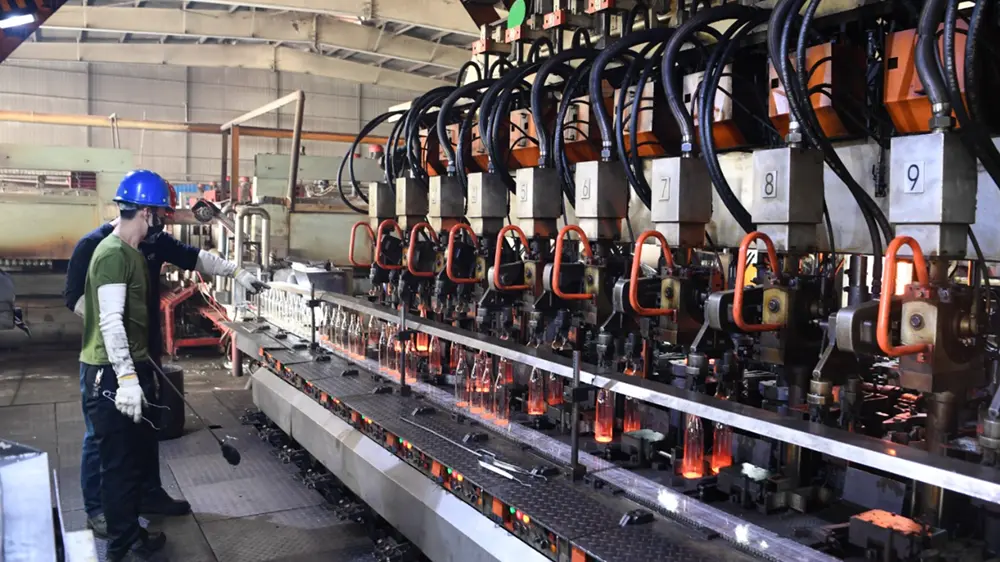
در جایی که بازرسی دستی قضاوت انسان را فراهم می کند، بازرسی خودکار ماشین قابلیت تکرار را فراهم می کند. ایستگاههای دوربین و حسگر ویژگیهایی را که برای آنها پیکربندی شدهاند، از جمله تلورانسهای ابعادی، پوشش دهان، عیوب دیوارههای جانبی و پایه، ترکها و بینظمیهای شکلدهی را بررسی میکنند. هر بطری در طول دوره تولید در برابر آستانه تشخیص یکسان ارزیابی می شود.
بطری های معیوب معمولاً به طور خودکار رد می شوند و قبل از انتقال به مرحله تولید بعدی از نوار نقاله منحرف می شوند. این به جلوگیری از رسیدن ظروف شیشه ای معیوب به محل بسته بندی کمک می کند، جایی که یک بطری ترک خورده می تواند به بطری های مجاور و کارتن اطراف آسیب برساند.
با این حال، قابلیت تشخیص یک ماشین بازرسی به حسگرها، الگوریتم ها و پیکربندی آن بستگی دارد. یک نقص خارج از پارامترهای تشخیص تعریف شده ممکن است از سیستم عبور کند، در حالی که تنظیمات بیش از حد سخت می تواند منجر به رد غیر ضروری شود. به همین دلیل، بازرسی ماشین بهعنوان یک فرآیند غربالگری کنترلشده شناخته میشود تا تضمینی برای شناسایی هر نقص احتمالی.
خطوط تولید ممکن است از چندین ایستگاه بازرسی برای پوشش مشخصات مختلف بطری استفاده کنند. اثربخشی ترکیبی آنها هنوز به قابلیت تجهیزات، حساسیت تشخیص و پیکربندی خط بستگی دارد. در نتیجه، دو کارخانه با استفاده از فرآیندهای بازرسی مشابه ممکن است به نتایج تشخیص و رد متفاوتی دست یابند.
چیزی که می گیرد:عیوب ابعادی و ساختاری در سرعت تولید، در برابر آستانه های تشخیص ماشین از پیش تعریف شده ارزیابی شده است.
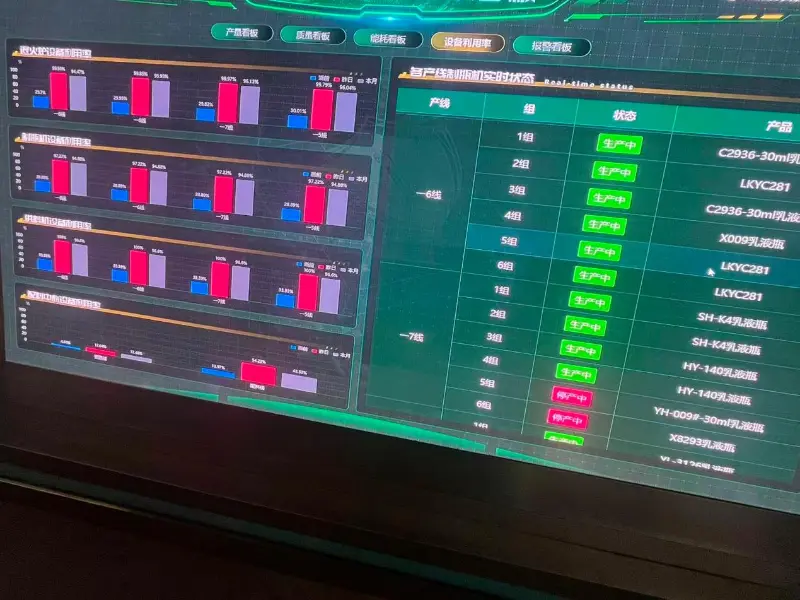
3. بازرسی بصری به کمک نور
آنچه که یک لایت باکس قابل مشاهده است
شناسایی برخی از عیوب شیشه تحت نور کنترل شده آسان تر می شود. هنگامی که یک بطری شفاف در مقابل یک پسزمینه روشن نگه داشته میشود، ویژگیهایی که ممکن است در نور معمولی کارخانه به سختی دیده شوند، آشکارتر میشوند. اینها شامل حبابهای درون دیوار شیشهای، سنگها و اجزای خارجی، ترکهای ریز که از پایه گسترش مییابند، توزیع ناهموار شیشه و موجپذیری سطحی که ممکن است بر ظاهر بطری تمامشده تأثیر بگذارد، میشود.
روش بازرسی به خوبی مشخص شده است، اما معیارهای پذیرش باید با توجه به برنامه مورد نظر تعریف شوند. اندازه حباب، مقدار، مکان، نوع گنجاندن، و آستانه دید ممکن است بین پروژهها متفاوت باشد. به عنوان مثال، نقص هایی که روی یک شفاف قابل توجه استبطری مشروب شیشه ایممکن است روی بطری هایی با رنگ اسپری، یخ زدگی یا تزئینات حکاکی شده کمتر دیده شود.
بازرسی به کمک نور نیز محدودیت هایی دارد. عیوبی که در اعماق دیوار شیشه ای قرار دارند یا به موازات زاویه دید قرار گرفته اند ممکن است تشخیص آنها دشوار باشد. هنگامی که این نقص ها خطر خاصی را ایجاد می کنند، ممکن است بازرسی اضافی ماشین یا آزمایش نمونه مخرب ضروری باشد.
به همین دلیل، معیارهای پذیرش باید بر اساس آنچه روش بازرسی واقعاً می تواند تأیید کند، به جای انتظار غیرواقعی از شفافیت کامل باشد. الزامی که نمی تواند به طور مداوم از طریق بازرسی بصری بررسی شود، ممکن است در طول پذیرش محصول به منبع اختلاف نظر تبدیل شود.
چیزی که می گیرد:وضوح، شفافیت، اجزای داخلی و کیفیت سطح، تحت نور کنترل شده در برابر محدودیت های مستند ارزیابی شده است.
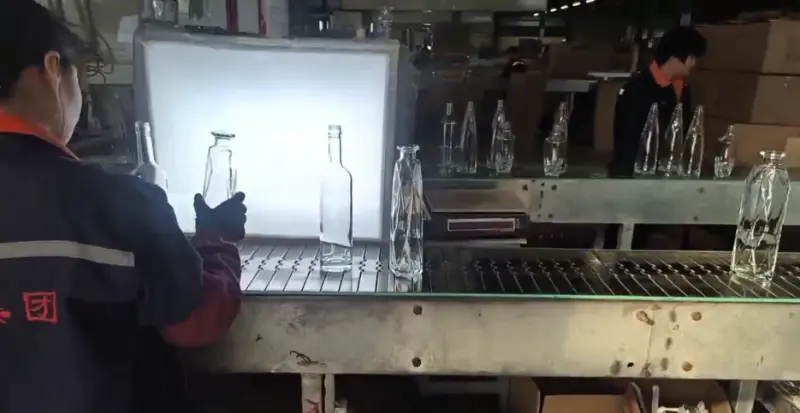
4. تست قدرت و عملکرد
آیا بطری از آنچه که پس از پر شدن اتفاق می افتد زنده می ماند یا خیر
ظاهر تنها بخشی از کیفیت بطری شیشه ای است. بطریای که درست به نظر میرسد اما در زیر سر درپوش، داخل پاستوریزه یا در ته یک جعبه انباشته قرار میگیرد، هنوز برای کاربرد مورد نظرش نامناسب است. تست عملکرد به ارزیابی این خطرات قبل از رسیدن محصولات به مراحل پر کردن و توزیع کمک می کند.
در طول آزمایش، یک نمونه تعریف شده تحت بارهای مکانیکی مشخص، فشارهای داخلی یا تغییرات دما قرار می گیرد. سپس نتایج با معیارهای پذیرش تعیین شده برای طراحی بطری و استفاده مورد نظر آن مقایسه می شود.
چهار دسته تست بسیاری از الزامات رایج را پوشش میدهند، اگرچه ممکن است زمانی که برنامه درخواست آنها را میدهد، روشهای دیگری نیز در نظر گرفته شود.
| روش تست | آنچه آزمون اندازه گیری می کند |
|---|---|
| تست بار عمودی یا فشرده سازی | بطری چه مقدار نیروی رو به پایین را می تواند تحت شرایط تست تعریف شده تحمل کند. |
| تست فشار داخلی | مقاومت در برابر فشار داخلی، به ویژه برای بطری هایی که برای نگهداری محتویات تحت فشار در نظر گرفته شده است. |
| تست شوک حرارتی | مقاومت در برابر تغییرات سریع دما در شرایط آزمایشی مشخص. |
| سایر تست های عملکرد مشخص شده | الزامات مکانیکی یا کاربردی اضافی که در سفارش تعریف شده است. |
انتخاب روش های آزمایش به طراحی بطری، مشخصات شیشه، کاربرد مورد نظر و معیارهای پذیرش قابل اجرا بستگی دارد. هر بطری به ترکیبی از آزمایشات یکسان نیاز ندارد.
نتایج آزمایش به جای تأیید خودکار هر بطری در یک دسته تولید، برای نمونههای بررسیشده اعمال میشود. حجم نمونه و انتخاب بخش مهمی از روش تست است. یک نمونه گذرا اطلاعاتی در مورد فرآیند تولید و محصولات آزمایش شده ارائه می دهد، اما نباید به عنوان دلیلی بر اینکه هر واحد در لات به صورت جداگانه آزمایش شده است تفسیر شود. بنابراین گزارش آزمایش باید نمونه و شرایطی را که آزمایش تحت آن انجام شده است مشخص کند.
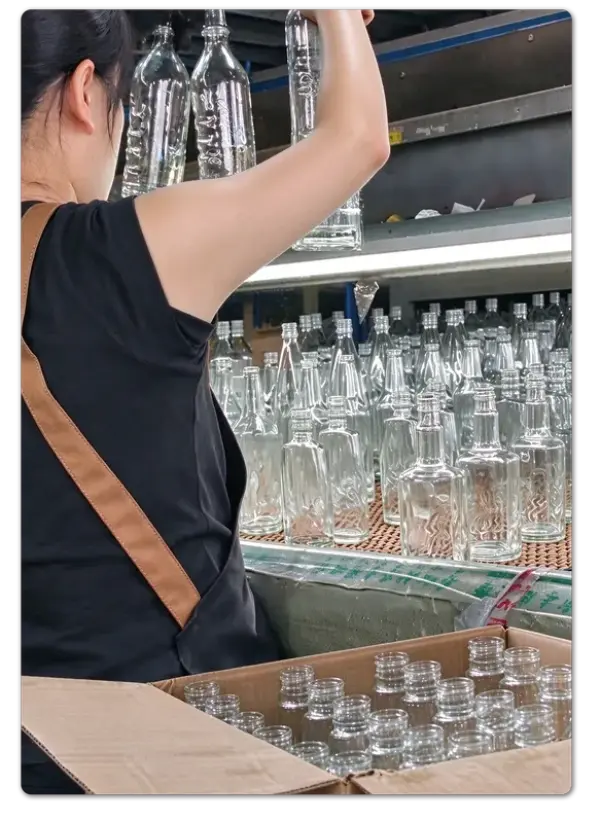 همچنین مهم است که تست مقاومت را از اندازه گیری سختی تشخیص دهیم. این روش ها از تجهیزات مختلفی استفاده می کنند و خواص مختلفی را ارزیابی می کنند. نتیجه سختی را نمی توان به عنوان جایگزینی برای تست مقاومت مکانیکی در نظر گرفت و گزارش های بازرسی باید روش واقعی مورد استفاده را مشخص کند.
چیزی که می گیرد:مسائل مربوط به عملکرد مکانیکی و حرارتی، اندازهگیری شده بر روی نمونههای تعریفشده در برابر معیارهای آزمایش خاص کاربرد.
5. بازرسی پیش بسته بندی
آخرین نگاه قبل از بسته شدن کارتن
بسته بندی در فرآیند تولید نزدیک به یک درب یک طرفه است. هنگامی که بطری ها شمارش، مرتب، محافظت و مهر و موم شدند در داخل کارتن ها، شناسایی یک نقص پیچیده تر می شود. ممکن است کارتن ها نیاز به بازگشایی مجدد، تطبیق مقادیر و بازسازی پالت ها داشته باشند. بازرسی پیش بسته بندی به جلوگیری از رسیدن محصولات ناسازگار به این مرحله کمک می کند.
این بازرسی ظاهر، مشخصات محصول، کمیت، و در صورت لزوم، کیفیت دکوراسیون سطح را پوشش می دهد.
برای بطری های شیشه ای تزئین شده، چک لیست بازرسی شامل موارد اضافی است:
- موقعیت لوگو و ثبت نام چاپ
- ثبات رنگ در طول دوره تولید
- ظاهر و پوشش پوشش
- کیفیت دکوراسیون سطح
- سایر مشخصات دکوراسیون برای سفارش توافق شده است
دکوراسیون بخش مهمی از فرآیند بازرسی است زیرا طرح تایید شده و معیارهای کیفیت باید مطابقت داشته باشند. چاپ، فراستینگ، رنگآمیزی اسپری و حکاکی معمولاً در طول توسعه محصول مشخص میشوند. هنگامی که یک عملیات سطحی به بخشی از طرح تایید شده تبدیل شد، ظاهر و تلرانس های قابل اعمال آن نیز باید در معیارهای پذیرش گنجانده شود.
مرجع دکوراسیونی که از نظر بصری تایید شده باشد اما هیچ گونه تلورانس کتبی نداشته باشد می تواند در بازرسی نهایی به منشا اختلاف نظر تبدیل شود. ثبت رنگ، موقعیت، پوشش و ظاهر قابل قبول از قبل، روند بازرسی را سازگارتر می کند.
خود بسته بندی نیز بخشی از چک است. تقسیمکنندهها، درجهای محافظ و پیکربندیهای کارتن تعیین میکنند که بطریها چقدر در برابر حرکت و تماس بطری به بطری در طول حمل و نقل محافظت میشوند. کارتنی که در میز بسته بندی بازرسی می شود ممکن است همچنان در معرض آسیب حمل و نقل باشد اگر آرایش داخلی آن محافظت کافی را فراهم نکند.
چیزی که می گیرد:مطابقت محصول، کیفیت دکوراسیون، کمیت و آمادگی بسته بندی قبل از مهر و موم شدن کارتن ها.
6. بازرسی قبل از حمل و نقل
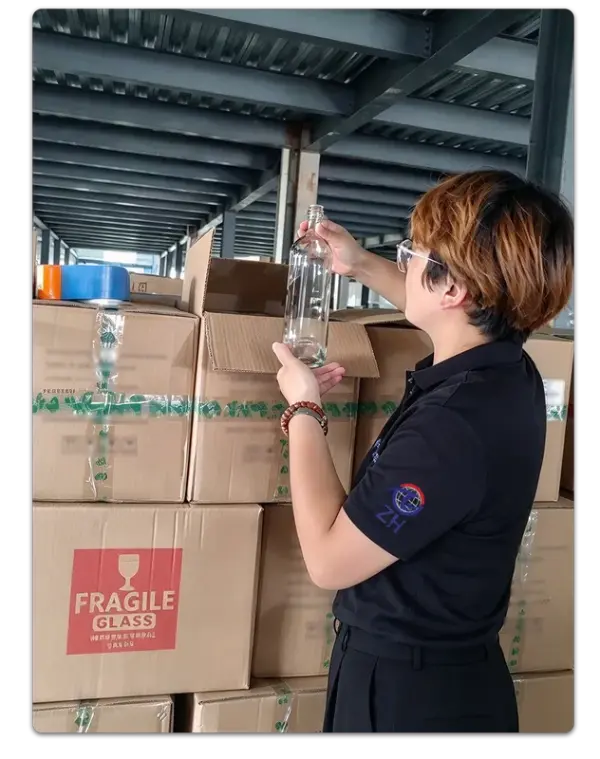 باز کردن مجدد کارتن برای بررسی کارتن
بازرسی قبل از حمل و نقل، فرصت دومی را برای بررسی محصولاتی که قبلاً بررسی های کیفیت قبلی را پشت سر گذاشته اند، فراهم می کند. کارتن های انتخابی بر اساس طرح نمونه برداری توافق شده باز می شوند. بطری های داخل آن از نظر ظاهر، عیوب قابل مشاهده، مشخصات محصول و کیفیت دکوراسیون بررسی می شوند. بازرسان همچنین ترتیب بسته بندی را بررسی می کنند تا تأیید کنند که بطری ها به درستی در جای خود قرار گرفته و محافظت می شوند.
این مرحله بازرسی است که محصولات را در شرایط حمل و نقل واقعی آنها به جای شرایط تولید اصلی آنها ارزیابی می کند. این می تواند آسیب های مربوط به حمل و نقل، خطاهای بسته بندی و مسائل مربوط به بارگیری را که ممکن است در بازرسی های قبلی تولید وجود نداشته باشد، شناسایی کند.
تعداد کارتن های باز شده بستگی به شرایط سفارش، حجم حمل و نقل، ارزش محصول و طرح نمونه مورد توافق دارد. پروژه های مختلف ممکن است از سطوح نمونه گیری متفاوتی استفاده کنند. آنچه مهم است این است که روش بازرسی و معیارهای پذیرش از قبل مورد توافق قرار گرفته و به طور مداوم اعمال شود، به طوری که تأیید یا رد حمل می تواند با الزامات مستند به جای قضاوت ذهنی پشتیبانی شود.
نتیجه یک نقطه کنترل اضافی است زمانی که کالا از قبل بسته بندی شده، برچسب گذاری شده، روی هم چیده شده و منتظر بارگیری است.
چیزی که می گیرد:محصولات بسته بندی شده و شرایط بسته بندی، قبل از بارگیری در برابر طرح نمونه گیری توافق شده مجدداً بررسی شده است.
تمرکز بازرسی:بررسی مجدد محصولات بسته بندی شده، وضعیت کارتن و بسته بندی محافظ قبل از حمل و نقل.
شش چک، یک سیستم
بطری که به خط پر کردن می رسد شش نوع بازرسی را پشت سر گذاشته است
هر بازرسی به یک سوال متفاوت پاسخ می دهد. آیا بطری درست به نظر می رسد؟ آیا ابعاد آن در حد تحمل است؟ آیا شیشه از نظر نوری تمیز است؟ آیا می تواند شرایط خدمات مورد نظر خود را تحمل کند؟ آیا دکوراسیون با طرح تایید شده مطابقت دارد؟ آیا محصول در طول بسته بندی محافظت شده است؟
هیچ مرحله واحدی همه این الزامات را پوشش نمی دهد و مراحل بازرسی نمی توانند جایگزین یکدیگر شوند. تا زمانی که یک بطری در داخل کارتن مهر و موم می شود، بیشتر فرصت ها برای اصلاح عیوب تولید گذشته است. به همین دلیل است که بازرسی های انجام شده در مراحل اولیه تولید به همان اندازه مهم است که بررسی های نهایی قبل از حمل و نقل.
اثربخشی سیستم به معیارهای پذیرش به وضوح مستند شده بستگی دارد. بازرسی شیشه شامل تصمیمات عملی در مورد اندازه حباب قابل قبول، دید درز قالب، عیوب سطح و تعداد بطری های معیوب مجاز در یک نمونه است. این الزامات باید قبل از شروع تولید بین مشتری و تامین کننده توافق شود، نه اینکه برای اولین بار پس از تحویل مورد بحث قرار گیرد.
تامین کنندگانی که معیارهای بازرسی خاص پروژه را مستند می کنند و نمونه های مرجع تایید شده را حفظ می کنند، می توانند استانداردهای کیفیت سازگارتری را حفظ کرده و اختلافات را در طول پذیرش محصول کاهش دهند. برای سفارشیبطری مشروب شیشه ایدر پروژه ها، این جزئیات به ویژه زمانی مهم هستند که شکل بطری، شفافیت شیشه، عملیات سطح و تزئینات همه بخشی از مشخصات نهایی باشد.
این ساختار بازرسی منحصر به یک سازنده نیست. این نشاندهنده یک رویکرد عملی است که در صنعت ظروف شیشهای استفاده میشود: نقصها میتوانند در مراحل مختلف تولید رخ دهند، و بازرسیهای انجام شده در نقاط مختلف به شناسایی مشکلاتی کمک میکند که یک بازرسی نهایی ممکن است از دست برود.
بسته بندی HYT از این رویکرد بازرسی چند مرحله ای پیروی می کند، با اولویت های بازرسی که توسط طراحی بطری، فرآیند تولید و کاربرد مورد نظر تعیین می شود.
برای مشتریانی که یک تامین کننده بطری شیشه ای را ارزیابی می کنند، سوال مفیدتر این نیست که فقط چند بازرسی انجام شده است، بلکه این است که آیا هر بازرسی معیارهای پذیرش واضح و مستندی دارد یا خیر. شش بررسی با محدودیتهای مبهم اطمینان کمتری نسبت به تعداد کمتری از بررسیهایی که توسط استانداردهای خاص، روشهای نمونهگیری تعریفشده و نمونههای مرجع تایید شده پشتیبانی میشوند، ارائه میکنند.
اخبار مرتبط
- چرا یک بطری ویسکی خروس سرامیکی انتخاب عالی برای بسته بندی ارواح ممتاز است؟
- چرا بطری شیشه ای گرد 750 میلی لیتری آریزونا انتخابی عالی برای بسته بندی ارواح ممتاز است؟
- بطری شیشهای ودکای سفارشی جدید: بستهبندی HYT برای یک برند مشروب الکلی آمریکای شمالی
- چرا یک پارچ مشروب 1.75 لیتری شیشه ای با دسته انتخاب هوشمندانه برای بسته بندی نوشابه مدرن است؟
- بسته بندی HYT خط بطری های شیشه ای سبک وزن و سبک وزن را راه اندازی می کند تا از برندهای نوشیدنی کم کربن پشتیبانی کند.
- چگونه یک بطری مشروب شیشه ای گردن بلند Bellissima با چوب پنبه بالا می تواند برند نوشیدنی شما را بالا ببرد
برای من پیام بگذارید
محصولات جدید



توصیه های خبری